
郑州华强重工科技有限公司
诚信为本 质量为上
-
交货及时 品质保证以质取胜,制造可靠产品;以诚相待,做优质服务
-
精益研发 精工智造拥有成熟的工艺,设备性能稳定可靠
猪粪原料含水量高,是猪粪有机肥生产显著的特点,发酵阶段作为整套有机肥生产设备工艺的前置核心工序,物料湿度直接决定堆肥微生物活性,关系到腐熟成败,也是有机肥设备运维管控的重点。猪粪有机肥生产线发酵,本质是好氧微生物分解有机质的过程,水分既是微生物生存介质,也会影响堆体透气性,水分过高或过低,都会造成发酵停滞、发臭、腐熟不完全等问题。
猪粪原料原始含水率普遍在70%~85%,新鲜猪粪水分偏大,直接堆置会出现物料黏重、孔隙堵塞,氧气无法进入堆体,快速转为厌氧发酵,产生硫化氢等恶臭气体,升温困难,腐熟周期大幅拉长。因此发酵前期需要调节物料含水率,搭配秸秆、锯末、菌渣、花生壳等辅料进行混料降湿,辅料同时起到疏松堆体、增加孔隙的作用,混料后的初始发酵含水率控制在55%~65%区间,这是猪粪好氧发酵适宜湿度范围。在这个湿度条件下,微生物细胞能够正常代谢,物料颗粒表面形成水膜,又不会填满物料间隙,保障空气流通,堆体可以快速升温至55~65℃,达到无害化杀灭虫卵、病菌的标准。
发酵不同阶段,对物料湿度要求存在动态变化。发酵升温期,微生物快速繁殖,有机质分解旺盛,水分消耗较快,需要定时监测堆体湿度,若含水率低于50%,微生物活性下降,堆温回落,发酵进程变慢。此时可通过喷淋补水,同时利用翻堆机这类有机肥设备翻拌,保证水分均匀渗透。进入高温腐熟阶段,堆体温度高,水分蒸发量大,要重点防止物料过度干燥,但也不能盲目大量加水,避免再次闷堆缺氧。发酵降温熟化阶段,有机质分解速度放缓,水分持续散失,物料含水率逐步下降至40%左右,该阶段不需要大量补水,保持堆体微潮即可,为后续造粒工序做好准备。
实际生产中,判断物料湿度除仪器检测外,还有简易判断方法:抓取一把物料,用力紧握,指缝间能看见水迹但不滴水,松开后物料成团,轻触即可散开,即为理想湿度。如果手握物料滴水,说明湿度过高,需要继续添加干辅料;物料松散无法成团,代表湿度不足,应及时补水。
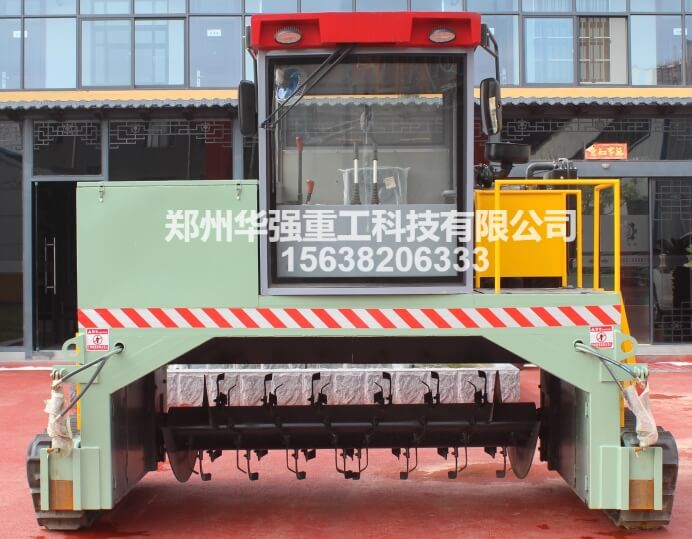
整套有机肥生产设备中,翻堆机是调控湿度的关键有机肥设备。槽式翻堆机、履带翻堆机在翻堆作业时,一方面打碎结块物料,让干湿物料充分混合,另一方面增加堆体透气性,加速多余水分蒸发。若物料长期水分超标,还可配套晾晒场地或者物料脱水设备预处理猪粪,减轻后续发酵压力。
湿度管控不当会带来诸多生产问题。水分过高不仅恶臭重、腐熟差,发酵后物料黏壁,会增加粉碎机、造粒等后端有机肥设备的负荷;湿度过低,腐熟不完全,成品有机肥养分转化不足,影响产品品质。
猪粪有机肥生产线发酵不能只看单一固定数值,要根据升温期、高温期、熟化期动态管控物料湿度,结合翻堆机等有机肥设备做好通风混料,稳定维持堆体含水率,保障猪粪充分腐熟,为后续制粒加工提供合格原料,保证整套有机肥生产设备稳定连续生产。


