
郑州华强重工科技有限公司
诚信为本 质量为上
-
交货及时 品质保证以质取胜,制造可靠产品;以诚相待,做优质服务
-
精益研发 精工智造拥有成熟的工艺,设备性能稳定可靠
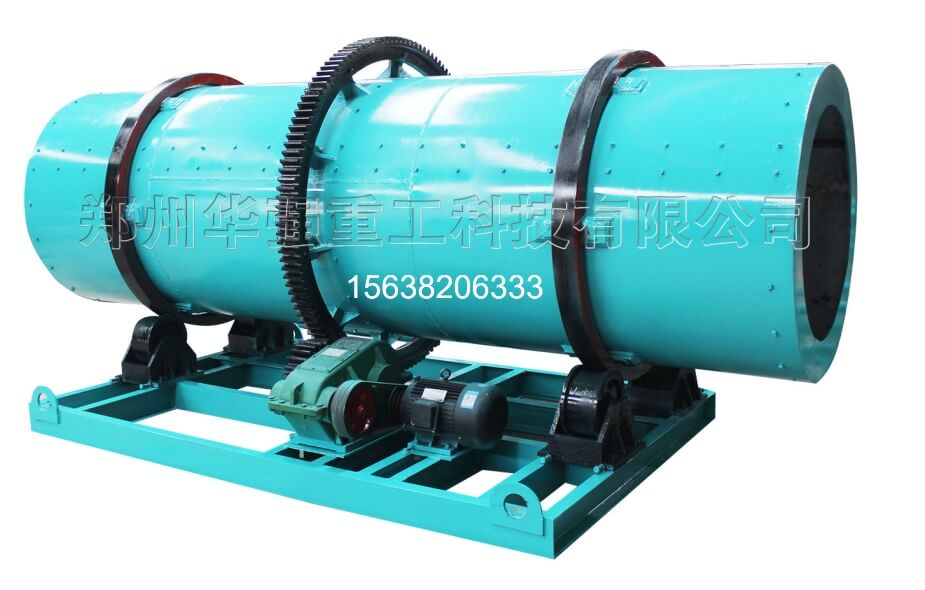
在颗粒有机肥生产线中,回转式包膜机通常位于造粒、烘干、冷却、筛分之后,包装之前。它的主要作用是对合格颗粒进行表面包膜处理,改善颗粒外观,降低结块和返潮风险,提升成品储存稳定性。 要让包膜机发挥稳定效果,不能只单独看这一台设备,还需要把它放在整条有机肥设备系统中进行配套设计。
回转式包膜机应布置在冷却筛分之后、成品包装之前。典型流程为:造粒机成粒后,湿颗粒进入烘干机降低水分,再经冷却机降温定型,随后通过筛分机分离合格颗粒与返料,合格颗粒进入包膜机处理,进入包装机。
这样的布局有利于保证包膜质量。若颗粒温度过高、水分偏高就进入包膜机,包膜剂容易附着不均,甚至出现粘连;若筛分不充分,细粉和大颗粒进入包膜机,也会影响成品均匀性。因此,包膜机前要设置稳定料仓或缓冲输送设备,使进料更加连续、均匀。
包膜机的处理能力应与造粒、烘干、冷却能力相匹配。一般情况下,包膜机产能不宜明显低于前段合格颗粒产量,否则容易造成物料堆积;也不宜过大,否则设备利用率偏低,增加能耗和成本。
在配置有机肥生产设备时,建议以前段造粒和筛分后的合格颗粒量为依据选择包膜机规格。例如,小时合格颗粒产量为5—8吨,可选择相应处理能力的回转式包膜机,并预留一定余量。 同时,烘干机和冷却机的处理能力也应覆盖包膜机需求,避免因烘干或冷却不足限制后段产量。
包膜效果受颗粒状态影响较大。进入包膜机的颗粒应完成充分烘干和冷却,表面干燥、温度接近常温,粒度相对均匀。 如果颗粒含水率偏高,包膜剂难以形成稳定保护膜;如果颗粒温度过高,可能影响包膜剂固化效果,甚至导致颗粒表面发黏。
因此,烘干环节应控制颗粒水分达到后续工艺要求,冷却环节应使颗粒充分降温。筛分环节也要稳定运行,尽量把细粉、碎粒和大颗粒分离出去,只让合格颗粒进入包膜机。这样既能减少包膜剂浪费,也能提高成品颗粒的光洁度和一致性。
回转式包膜机通常由主机、螺旋输送机、包膜剂供给装置、喷雾或扑粉系统等组成。 若使用液体包膜剂,应配置计量泵、喷嘴和搅拌装置,保证喷涂量稳定;若使用粉状包膜剂,应保证给粉均匀,避免局部过量或不足。
包膜剂添加量需要根据颗粒粒径、表面状态、储存环境和防结块要求进行调整。添加量过低,防结块效果不足;添加量过高,会增加成本,也可能影响颗粒外观。实际生产中可通过小批量试验确定合适比例,再稳定应用于连续生产。
回转式包膜机在运行中会产生少量粉尘和残留物料,配套设计中应考虑检修门、观察口、清理口和除尘设施。设备周围应预留足够空间,便于日常检查轴承、齿轮、托轮、喷雾系统和输送装置。
对于自动化程度较高的有机肥设备生产线,可通过变频调速、流量计量和连锁控制,使包膜机与前后工序协同运行。例如,当前端筛分或包装停机时,包膜机应能自动减少进料或暂停运行,避免物料堆积和包膜剂浪费。
回转式包膜机不是孤立的后处理设备,其效果取决于造粒、烘干、冷却、筛分和包装各环节的稳定配合。做好工艺布局、产能匹配、颗粒状态控制和包膜剂系统配套,才能让整条有机肥生产设备运行更顺畅,成品颗粒外观更稳定,储存性能更有保障。


